
为什么工业有时会接受较低的平衡产率
探讨为什么工业化学家有时会优先考虑每小时产量,而非最高平衡产率。透过哈柏法,了解温度、压力、催化剂与回收再循环如何影响生产速率、营运成本和平衡。
氨工厂在某一操作温度下可能达到较高的平衡产率,却仍然每小时生产较少的氨。较低温的反应器有利于氨的生成,但反应可能慢到无法处理大量气体。较高温的反应器在每份平衡混合物中产生的氨比例可能较低,却能让每小时通过工厂的气体量更多。
如果由你选择操作条件,你会最大化平衡产率,还是最大化每小时的产量?答案取决于三件事:平衡组成、反应速率,以及工厂的运转成本。
平衡产率与反应速率的比较
| 较低温的条件 | N₂ + 3H₂ ⇌ 2NH₃ 较高的平衡 NH₃ 比例 较慢的反应动力学 |
|---|---|
| 较高温的条件 | N₂ + 3H₂ ⇌ 2NH₃ 较低的平衡 NH₃ 比例 较快的反应动力学 |
01三个容易混淆的量
在比较工业操作条件之前,先区分三个概念。
平衡产率描述可逆反应在指定条件下达到平衡时,混合物中产物的量。它取决于温度、压力和起始组成等因素。
反应速率描述反应进行的快慢。温度、反应物浓度和催化剂都可能影响反应速率。
生产速率描述工厂实际上每单位时间能生产多少产物。工业工厂通常以每小时的公吨数来衡量。
这些量彼此相关,但不能互相替代。
在平衡状态下,正反应与逆反应的速率相等。反应并没有停止;只是由于两个方向相反的反应互相平衡,各物质的浓度维持不变。
生产速率则是另一个问题。工厂在反应器中每次通过时,反应物的转化率可能相对较低,但每小时处理的气体总量可能大得多。
三种不同的量
| 平衡组成 | 平衡混合物中 NH₃ 的比例。 衡量方式:指定条件下 NH₃ 的莫耳分率 (%)。 |
|---|---|
| 反应速率 | 化学反应进行的快慢。 衡量方式:mol NH₃ L⁻¹ s⁻¹;平衡时,正反应与逆反应的速率相等。 |
| 生产速率 | 工厂在一段时间内生产的氨总量。 衡量方式:每小时生产的 NH₃ 公吨数 (t h⁻¹)。 |
还有一个重要的区别。单程转化率是指进入反应器的反应物中,在单次通过反应器的过程中发生反应的比例。气体混合物可能在尚未达到平衡时就离开反应器,因此实际转化率不一定等于根据该操作条件预测的平衡转化率。
这是工业上可能接受较低平衡产率,以换取更快生产的原因之一。如果工厂能处理足够多的额外进料,整体产量仍可能更高。
02哈柏法:权衡取舍的关键
哈柏法利用氮气和氢气生产氨:
\[ \ce{N2(g) + 3H2(g) <=> 2NH3(g)} \]
正反应是放热反应。按上述反应方程式进行反应时,焓变约为 \(-92\ \mathrm{kJ}\),表示氮气和氢气形成氨时会释放热量。
这个方程式也告诉我们一件重要的事:压力会影响平衡。每进行一次按化学计量式表示的反应,四莫耳气态反应物会形成两莫耳气态产物。
这两个特点有助于解释为什么工业操作条件需要权衡取舍。
温度:较高的平衡产率不代表更快的生产
假设反应器正在特定温度和压力下运作。试预测降低温度会发生什么事。
对哈柏法而言,降低温度会使平衡有利于氨的生成。由于正反应会释放热量,降低温度会有利于放热方向的反应。
然而,降低温度通常也会减慢反应。粒子的动能较低,而且碰撞时具有足够能量克服活化能障碍的比例会减少。
提高温度则会带来相反的权衡:
- 反应速率通常会增加。
- 平衡组成中的氨比例会降低。
- 工厂可能因此能够每小时处理更多气体。
两种温度都不会自动成为较佳选择。较低的温度有利于平衡产率,而较高的温度则可能有利于生产速率。
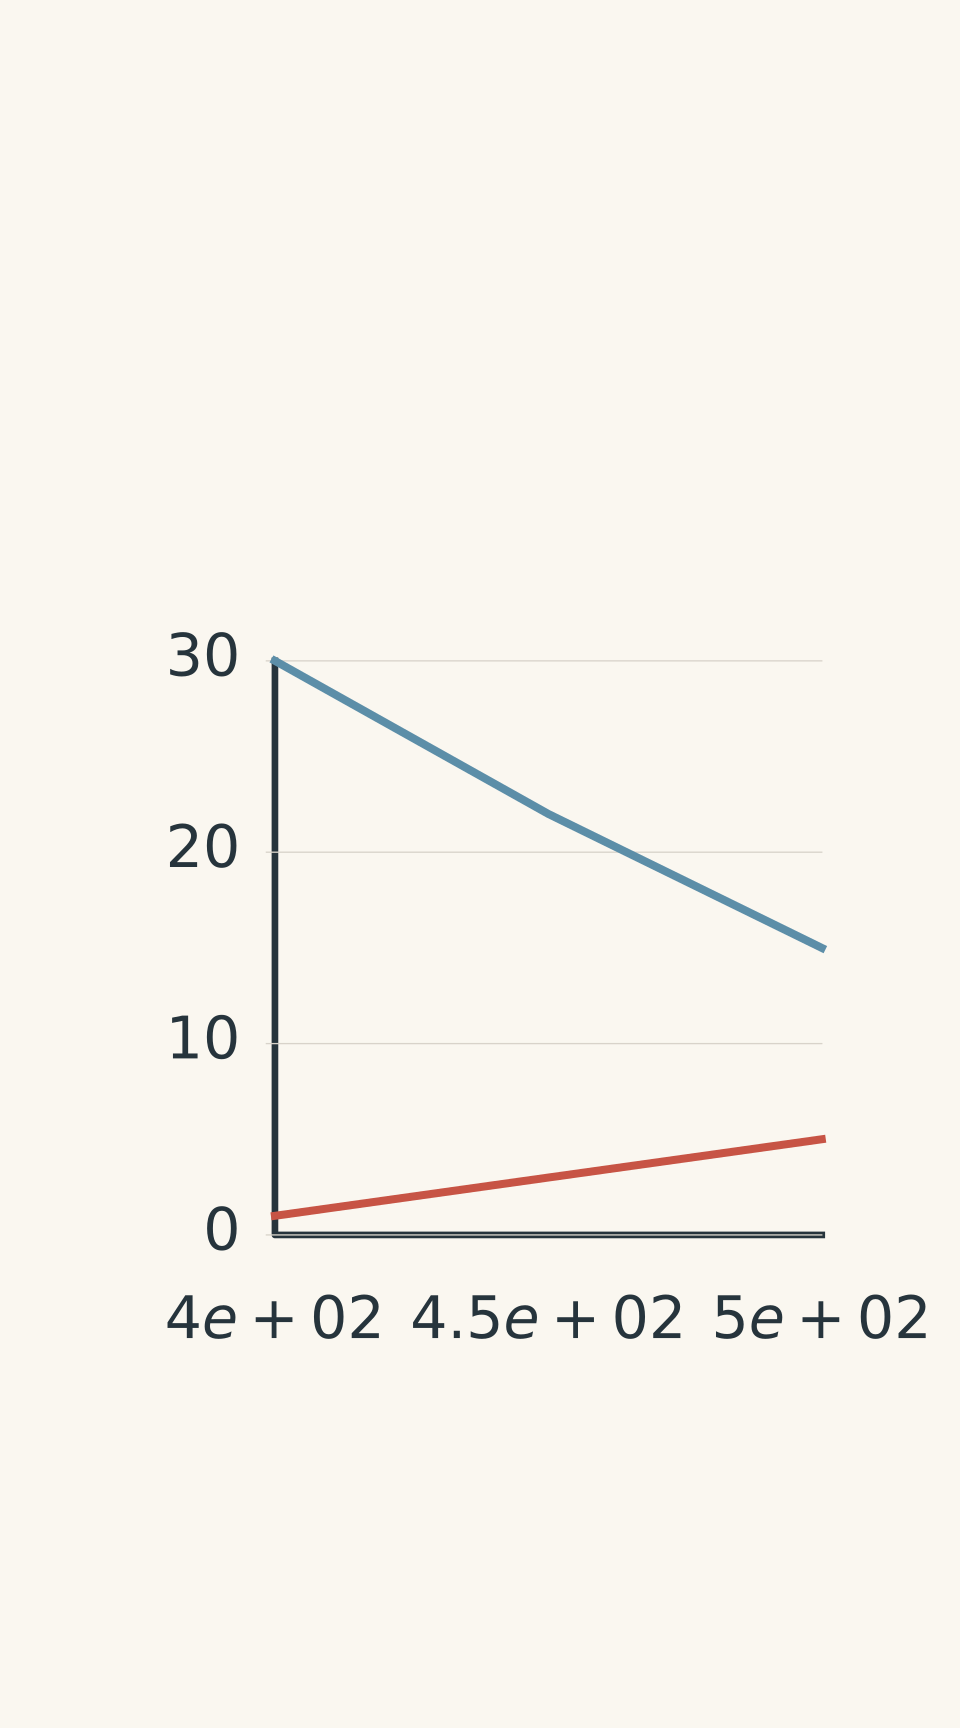
- 平衡 NH₃ 产率 (%)
- 相对反应速率指数(无单位)
实际的解决方法是采取折衷方案。HSC Chemistry 通常以约 450°C 作为哈柏法具有代表性的操作温度。实际工厂采用的确切温度,则取决于催化剂、设备、进料和操作目标。
关键在于:能达到最高平衡产率的温度,不一定是能达到最高生产速率的温度。
催化剂:加快反应,但不改变平衡
哈柏法使用铁基催化剂。催化剂提供一条活化能较低的替代反应途径。
这使正反应和逆反应都能更快进行。混合物能更快达到平衡,但平衡组成不会改变。
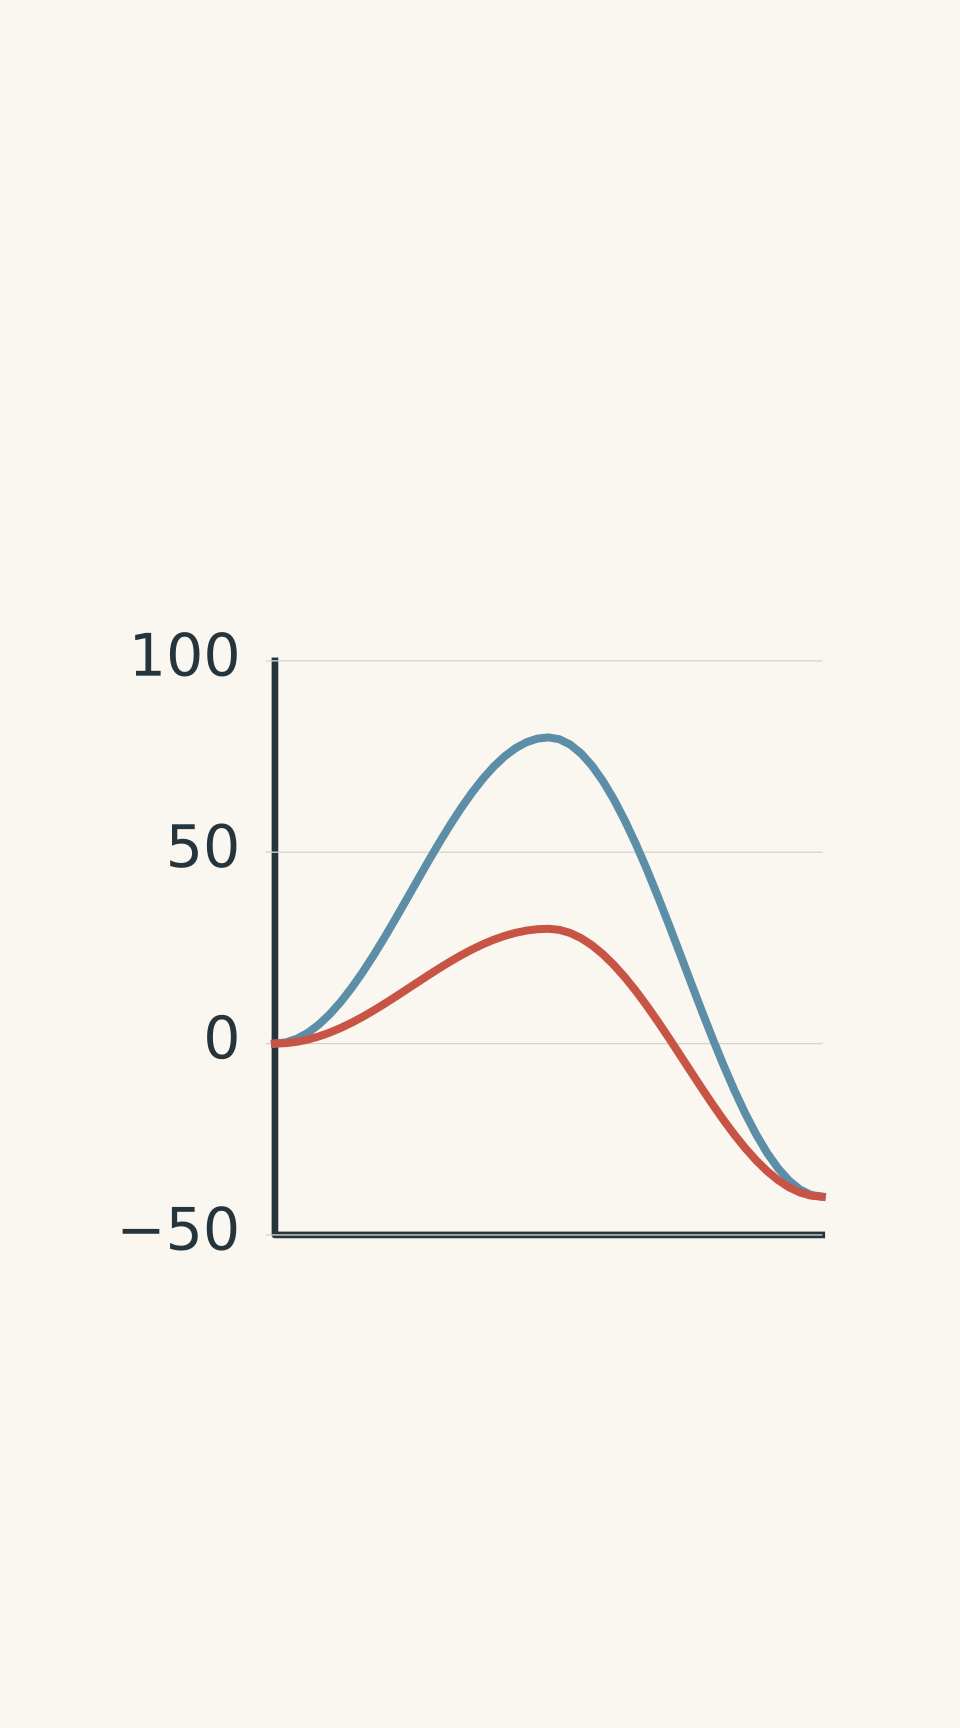
- 无催化剂
- 有催化剂
催化剂不会提高平衡常数 \(K_c\),也不会在固定温度和压力下提高最高平衡产率。
那么,催化剂为什么有用?
催化剂可以让较低的操作温度变得切实可行。在较低温度下,平衡有利于氨的生成,但没有催化剂时,反应可能慢得无法实际应用。使用合适的催化剂后,反应便能以实用的速率进行,同时保留较低温度所带来的平衡优势。
这是工业上特别重要的一种权衡:催化剂可以帮助工厂在不改变平衡本身的情况下,取得平衡产率与反应速率之间实用的组合。
压力:有利于平衡,但设备成本高
现在考虑压力。
对哈柏反应而言,左侧每进行一次按化学计量式表示的反应,包含四莫耳气体;右侧则包含两莫耳气体。在温度保持不变的情况下,压缩反应气体混合物以提高压力,会使平衡有利于气体莫耳数较少的一侧。
因此,提高压力会使平衡向氨的方向移动。
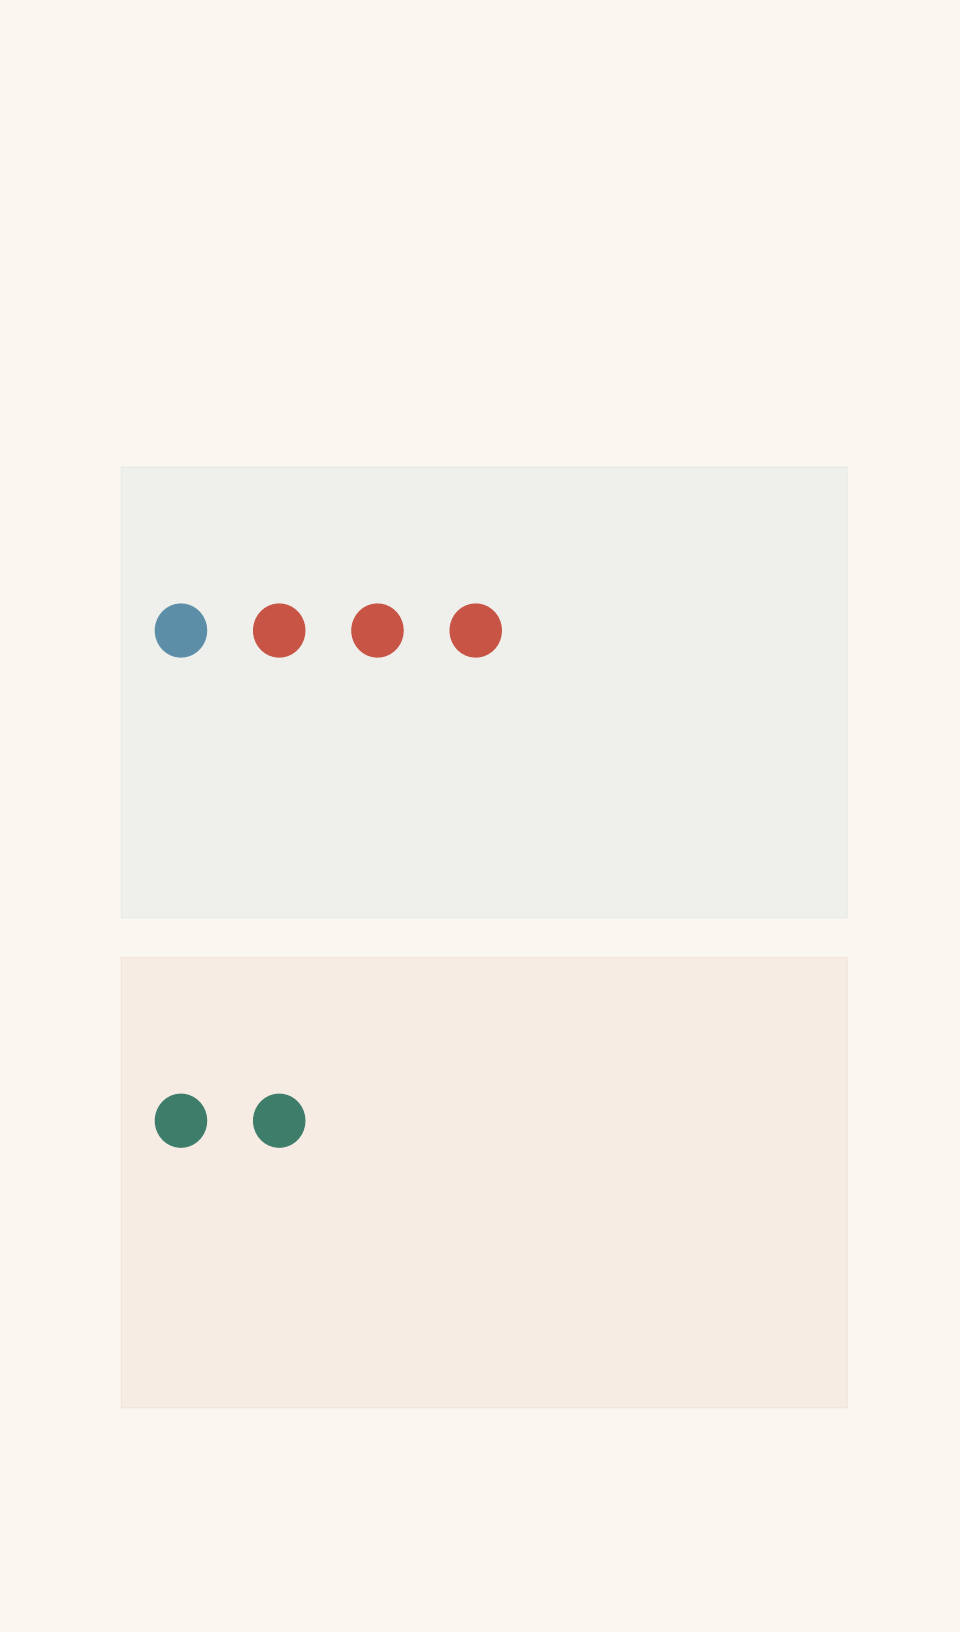
- N₂
- H₂
- NH₃
较高的压力也可能提高反应速率,因为气态反应物的浓度会增加,导致碰撞更频繁。不过,实际的速率变化取决于反应机构和速率定律;单凭配平后的化学方程式,无法计算出确切的变化。
这需要付出成本。
压缩气体需要能量。高压反应器、管道、阀门和密封件也必须设计成能承受操作条件。因此,较高压力会带来工程设计、维护和安全方面的考量。
在哈柏法中,提高压力可以同时改善平衡产率和反应速率,但这不代表工厂应该在其负担得起的最高压力下运作。
最佳压力是一项实际决策,需要比较额外生产的氨与额外的能源及设备成本。
浓度与移除产物:让反应持续进行
温度和压力并不是影响平衡混合物的唯一方法。
提高氮气或氢气的分压会有利于氨的生成。从处于平衡状态的混合物中移除氨,也会扰动平衡,使系统在作出反应时产生净正反应。
单纯加入反应物或移除产物,并不会改变平衡常数。改变的是混合物的组成,而系统会在相同温度下移向新的平衡状态。
工业生产可以利用这一点,将氨从出口气体中分离,再把未反应的氮气和氢气送回反应器。
气体回收再循环的氨生产流程
- 新鲜进料
N₂ + 3H₂
氮气和氢气进入制程。
- 反应器
N₂ + 3H₂ ⇌ 2NH₃
单程转化率:氮气在单次通过时发生反应的比例。
- 出口混合物
含有 NH₃ 及未反应的 N₂ 和 H₂。
- 分离
将氨分离出来作为产物。
- 回收再循环气流
未反应的 N₂ 和 H₂ 返回反应器,再次通过反应器。
回收再循环之所以重要,是因为单程转化率较低,不一定代表整个制程的效率不佳。未反应的气体可以再次通过反应器,让原始进料中更多的物质随时间推移而发生反应。
这种做法的代价是需要额外的设备和能源。气体必须在制程中输送,氨必须经过分离,而且整个系统必须可靠地运作。
因此,一种实用的工业策略是结合适当的温度与压力、催化剂、产物分离及回收再循环。目标不一定是最大化单次通过反应器时生成的氨量,而是以实用的速率和可接受的成本,持续生产氨。
03比较工业操作条件
化学原理可以预测某项改变通常会如何影响平衡,但要选出最佳操作条件,也需要掌握工厂本身的相关资讯。
| 改变 | 对平衡的影响 | 对反应速率的可能影响 | 实际限制 |
|---|---|---|---|
| 降低温度 | 对放热的哈柏反应而言,有利于氨的生成 | 反应较慢 | 处理量可能下降 |
| 提高温度 | 有利于逆反应,降低平衡氨产率 | 在一般操作范围内反应较快 | 平衡产率较低,以及加热成本 |
| 透过压缩提高压力 | 由于产物侧的气体莫耳数较少,因此有利于氨的生成 | 通常会提高反应速率 | 压缩所需能源及设备成本 |
| 提高反应物分压 | 有利于氨的生成 | 反应速率可能提高 | 需要更多进料及气体处理能力 |
| 移除氨 | 有利于进一步生成氨 | 改变净反应速率 | 分离和冷却成本 |
| 加入催化剂 | 不改变平衡组成 | 加快达到平衡的过程 | 催化剂成本、使用寿命及可能发生的中毒 |
| 回收未反应的气体 | 在固定温度下不改变 \(K_c\) | 可以提高新鲜进料的整体产量 | 额外的设备和能源 |
区分化学原理与商业判断十分重要。化学可以预测平衡移动的方向,但如果没有更多资讯,就无法判定哪一种操作条件最有利可图。
例如,较高温度可能让工厂每小时生产更多氨,但也可能需要更多能源,或增加维护成本。较低温度可能使每小时产量较少,却让工厂的运作成本较低。这两种结论都不能单凭平衡产率得出。
选择操作条件前的快速自我检查
比较两种操作条件时,请思考以下问题:
- 正反应是放热还是吸热反应?温度改变时,这会如何影响平衡?
- 改变压力是否有利于气体莫耳数较少的一侧?
- 工厂是否受到缓慢反应动力学的限制?还是可以每小时处理更多进料?
- 能否分离产物,并回收未反应的进料?
- 建议的改变会带来哪些额外的能源、设备、维护和安全成本?
前两个问题有助于预测化学行为。其余问题则需要有关实际制程的资讯。
04计算范例
计算范例:比较两种操作温度
某理想化的哈柏法工厂在 400°C 时,平衡 NH3 产率为 30%,相对反应速率指数为 1。在 450°C 时,平衡产率为 22%,相对反应速率指数为 3。两种条件使用相同的压力和进料组成。哪一种条件具有较高的平衡产率?哪一种条件的反应较快?现有资讯是否足以选出较佳的生产操作条件?请将这些数值视为示例资料。
步骤 1:比较平衡产率。
在 400°C 时,平衡产率为 30%;在 450°C 时,平衡产率为 22%。
因此,在题目所述的条件下,较低温的条件具有较高的平衡氨产率。
步骤 2:比较相对反应速率。
相对速率指数由 1 上升至 3。在这个例子中,450°C 时的反应速率指数是 400°C 时的三倍。
这表示较高温度下的反应动力学较快,但并不能证明工厂每小时生产的氨是原来的三倍。
步骤 3:找出缺少的资讯。
表格没有提供实际进料处理量、单程转化率、分离效能或操作成本。要判断哪一种条件对工厂较有利,就需要这些数据。
如果每小时多处理的气体所带来的额外产量,足以补偿较低的平衡产率,那么较高温的条件可能更合适。但现有数据不足以证明这一点。
计算范例:计算每小时的氨产量
两座理想化工厂使用符合化学计量比例的氢气,且没有副反应。工厂 A 每小时将 1,000 kmol 氮气送入反应器,并在每次通过时转化其中的 25%。工厂 B 每小时将 1,600 kmol 氮气送入反应器,并在每次通过时转化其中的 18%。
请将题目给出的流量视为反应器的总入口流量,包括任何回收再循环的气体。假设所有发生反应的氮气都会形成氨。计算两座工厂各自的氨生产速率,并判断哪一座工厂每小时生产的氨较多。
步骤 1:建立氮气消耗量与氨产量之间的关系。
根据配平后的化学方程式,
\[ \ce{N2 + 3H2 -> 2NH3} \]
一莫耳氮气会生成两莫耳氨。
因此,
\[ \dot n_{\ce{NH3}}=2F_{\ce{N2}}X_{\ce{N2}} \]
其中:
- \(\dot n_{\ce{NH3}}\) 是氨的生产速率,单位为 kmol h\(^{-1}\);
- \(F_{\ce{N2}}\) 是通过反应器的氮气流量,单位为 kmol h\(^{-1}\);
- \(X_{\ce{N2}}\) 是氮气的单程转化率,以小数表示。
步骤 2:计算工厂 A 的氨生产速率。
工厂 A 转化了 25% 的氮气进料,因此 \(X_{\ce{N2}}=0.25\)。
\[ \begin{aligned} \dot n_{\ce{NH3}} &=2(1000\ \mathrm{kmol\,h^{-1}})(0.25)\\ &=500\ \mathrm{kmol\,h^{-1}} \end{aligned} \]
工厂 A 每小时生产 500 kmol 的氨。
步骤 3:计算工厂 B 的氨生产速率。
工厂 B 转化了 18% 的氮气进料,因此 \(X_{\ce{N2}}=0.18\)。
\[ \begin{aligned} \dot n_{\ce{NH3}} &=2(1600\ \mathrm{kmol\,h^{-1}})(0.18)\\ &=576\ \mathrm{kmol\,h^{-1}} \end{aligned} \]
工厂 B 每小时生产 576 kmol 的氨。
步骤 4:比较结果。
尽管工厂 B 的单程转化率较低,它每小时仍多生产了
\[ 576-500=76 \]
kmol 的氨。
原因是工厂 B 每小时处理的额外氮气量足够大,能够补偿其较低的单程转化率。这说明只追求最高转化率并不足够。
但这并不能证明工厂 B 的运作成本较低。它较高的处理量可能伴随较高的能源消耗、设备成本或其他限制。
转化率较低,氨产量较高
| 工厂 A | N₂ 进料:1,000 kmol/h 单程转化率:25% N₂ 消耗量:250 kmol/h NH₃ 产量:500 kmol/h |
|---|---|
| 工厂 B | N₂ 进料:1,600 kmol/h 单程转化率:18% N₂ 消耗量:288 kmol/h NH₃ 产量:576 kmol/h |
05一个容易忽略的压力陷阱:加入惰性气体
提高反应气体的压力,与加入惰性气体以提高总压力,是两种不同的情况。
想像一个密封且体积固定的容器,其中的理想气体混合物处于平衡状态。在体积和温度保持不变的情况下,向容器加入氩气。
总压力会上升,但氮气、氢气和氨的物质的量、各自所占的体积以及温度都没有改变。因此,它们各自的浓度和分压仍然不变。
所以,在理想气体的假设下,平衡位置不会移动。单纯提高总压力并不足以改变平衡。
现在考虑另一种情况:在可变容积的容器中加入氩气,同时保持总压力和温度不变。容器体积会增加,使反应气体被稀释。它们的浓度和分压都会下降,哈柏平衡也会作出不同的反应。
加入氩气:体积决定影响
| 体积不变 | 总压力上升;反应气体的浓度与分压维持不变。 理想气体的平衡不会移动。 |
|---|---|
| 总压力不变 | 体积加倍;各反应气体的浓度与分压减半。 哈柏平衡向左移,朝向气态粒子较多的一侧。 |
这就是为什么「提高压力会使平衡向右移动」这句话需要附带条件。对哈柏法而言,这项规则适用于在温度不变的情况下压缩反应气体混合物。它并不适用于所有提高总压力的方法。
06问题与解答
问题 1
某哈柏法反应混合物在固定温度和压力下已达到平衡。一名学生声称,由于反应已经停止,因此不会再生成氨。
这名学生的说法正确吗?请解释在平衡状态下,正反应和逆反应的速率会如何变化。
解答 1
不正确,反应并没有停止。在平衡状态下,正反应和逆反应仍会继续进行,而且速率相等,因此氮气、氢气和氨的浓度维持不变。
正反应会继续生成氨,而逆反应则以相同的速率将氨分解成氮气和氢气。因此,各物质的量不会出现净变化。
常见的误解是把浓度不变理解成反应已经停止。平衡是一种动态状态,而不是静止状态。
问题 2
一名工程师在温度不变的情况下,透过压缩哈柏法反应混合物中的气体来提高压力。一名同事认为,由于四莫耳气态反应物会形成两莫耳气态产物,因此将压力加倍必定会使平衡氨产率加倍。
请说明正确的平衡移动方向、为什么该同事的数值主张缺乏依据、反应速率可能如何变化,以及为什么压力不能无限制地提高的两个实际原因。
解答 2
压缩反应气体会使哈柏平衡向氨的方向移动,但压力加倍并不一定会使平衡产率加倍。
按化学计量式表示的反应中,反应物侧有四莫耳气体,而产物侧有两莫耳气体。在温度不变的情况下,透过压缩反应混合物提高压力,会使平衡有利于气体莫耳数较少的一侧。
然而,勒沙特列原理只能预测平衡移动的方向,无法直接确定新的平衡组成。固定温度下的平衡常数不变,而最终氨产率取决于平衡常数和混合物的组成。没有任何普遍规则能保证压力加倍就会使产率加倍。
压缩通常会提高反应速率,因为气态反应物的浓度会上升。要确定速率的确切变化,则需要反应动力学方面的资讯。
两项实际限制如下:
- 压缩过程会消耗能源,增加操作成本。
- 高压设备必须承受更大的机械应力,并符合严格的安全和维护要求。
因此,正确的做法是比较额外生产的氨与增加的成本和工程要求。
问题 3
某哈柏法反应器在特定温度和压力下已达到平衡。一名工程师加入铁催化剂,并声称催化剂会提高 \(K_c\),使更多氨能在平衡状态下生成。
请指出这名工程师的说法有何错误。并解释为什么对于希望在较低温度下运作、同时维持实用生产速率的工厂而言,催化剂仍然很有价值。
解答 3
催化剂不会提高 \(K_c\),也不会改变题目所述温度和压力下的平衡组成。它会提高正反应和逆反应的速率,让系统更快达到平衡。
平衡常数取决于温度,而不是有没有使用催化剂。如果混合物原本已处于平衡,加入催化剂不会使平衡产生朝向氨的净移动。
然而,催化剂仍然很有价值,因为降低温度有利于氨的生成,却会减慢反应。催化剂透过降低活化能,可以帮助反应在较低温度下仍以实用的速率进行。
这可能让工厂在平衡产率和生产速率之间取得更有利的组合。这种改善来自反应动力学的改变,而不是平衡常数的改变。
问题 4
在一个简化的氨生产循环中,每次通过反应器时,进入反应器的氮气有 20% 会发生反应。所有未反应的氮气都会回收再循环,每次通过后都会移除氨,而且没有氮气损失。假设每次新一轮反应的 20% 转化率,都是以进入该轮反应器的氮气量为基准。
经过三次通过后,原始氮气中有多少比例已经转化?请解释为什么直接将 20% 乘以三会得到错误答案,并指出回收再循环的一项实际成本。
解答 4
经过三次通过后,原始氮气中有 48.8% 已经转化。
关键在于,每次通过时转化的是当时剩余氮气的 20%,而不是原始氮气总量的 20%。
步骤 1:计算通过一次后剩余的比例。
如果 20% 的氮气发生反应,便会剩下 80%:
\[ 1-0.20=0.80 \]
步骤 2:计算通过三次后剩余的比例。
每次通过后,剩余比例都会乘以 0.80:
\[ \begin{aligned} \text{剩余比例} &=(0.80)^3\\ &=0.512 \end{aligned} \]
因此,经过三次通过后,原始氮气中仍有 51.2% 尚未反应。
步骤 3:计算整体转化率。
\[ \begin{aligned} \text{整体转化率} &=1-0.512\\ &=0.488\\ &=48.8\% \end{aligned} \]
直接将 \(20\%\) 乘以三,会错误地假设每次通过时都会转化原始氮气总量的 20%。实际上,每次通过后可供反应的氮气量都会减少。
回收再循环可以大幅提高整体转化率,但循环输送气体需要额外的设备和能源。工厂必须权衡这些成本与回收更多氮气和氢气进料所带来的好处。
问题 5
某理想气体哈柏法反应混合物最初在固定温度下处于平衡。设其原始平衡浓度为
\[ [\ce{N2}]_0=a,\qquad [\ce{H2}]_0=b,\qquad [\ce{NH3}]_0=c \]
其中 \(a\)、\(b\) 和 \(c\) 都是正的莫耳浓度。平衡常数为
\[ K_c=\frac{c^2}{ab^3} \]
接著依序发生以下改变:
- 反应器的体积在温度不变的情况下加倍。加入足够的氩气,使总压力保持不变。
- 随后固定反应器的体积,并使用选择性分离器移除膨胀后剩余氨气的 60%。氮气和氢气不会被移除,而且温度维持不变。
假设气体符合理想气体行为,而且在这两项改变之间,反应尚未有时间作出反应。
(a) 以 \(a\)、\(b\) 和 \(c\) 表示最终的氮气、氢气和氨浓度。
(b) 计算两项改变完成后的 \(Q_c/K_c\),并预测净反应的方向。
(c) 解释为什么平衡向氨的方向移动,并不能证明正反应速率比改变前更高。
(d) 解释催化剂在这种情况下会产生什么影响。
解答 5
在两项改变都完成后,净反应会向氨的方向移动,尽管单独的体积膨胀原本会有利于反应物侧。关键在于,之后移除氨会使反应商改变到足以逆转净反应移动的方向。
步骤 1:确定体积加倍后的浓度。
在温度不变的情况下,体积加倍会使每种反应气体的浓度减半,因为各反应物质的莫耳数尚未改变。
因此,
\[ [\ce{N2}]=\frac a2,\qquad [\ce{H2}]=\frac b2,\qquad [\ce{NH3}]=\frac c2 \]
加入氩气可以维持总压力,但无法避免反应气体被稀释。
步骤 2:计入氨的移除量。
分离器会移除膨胀后剩余氨气的 60%,因此剩下 40%。
所以,
\[ [\ce{NH3}]_{\text{final}} =0.40\left(\frac c2\right) =\frac c5 \]
氮气和氢气没有被移除,而且在这个步骤中体积维持固定。因此,它们的浓度仍分别为 \(a/2\) 和 \(b/2\)。
最终浓度因此为
\[ [\ce{N2}]=\frac a2,\qquad [\ce{H2}]=\frac b2,\qquad [\ce{NH3}]=\frac c5 \]
步骤 3:计算反应商。
对哈柏反应而言,反应商的浓度表示式与平衡常数相同:
\[ Q_c=\frac{[\ce{NH3}]^2} {[\ce{N2}][\ce{H2}]^3} \]
代入最终浓度:
\[ \begin{aligned} Q_c &=\frac{(c/5)^2} {(a/2)(b/2)^3}\\[4pt] &=\frac{c^2/25}{ab^3/16}\\[4pt] &=\frac{16}{25}\frac{c^2}{ab^3}\\[4pt] &=0.64K_c \end{aligned} \]
因此,
\[ \frac{Q_c}{K_c}=0.64 \]
步骤 4:预测净反应的方向。
由于 \(Q_c<K_c\),在这个温度下,与平衡组成相比,混合物中的氨相对于氮气和氢气的含量较少。
因此,净反应会向右进行,消耗氮气和氢气并生成更多氨,直到重新建立平衡。
请注意这两项改变之间的相互作用。在体积膨胀后、尚未移除氨之前,反应商为
\[ Q_c=4K_c \]
这个值大于 \(K_c\),所以单独的体积膨胀会有利于逆反应。之后移除剩余氨气的 60%,则会使反应商降至 \(0.64K_c\),从而逆转预测的反应方向。如果只考虑其中一项改变,就会得出错误的最终结论。
步骤 5:区分净反应方向与绝对反应速率。
净反应向氨的方向移动,表示受到扰动的混合物中,正反应速率大于逆反应速率。但这不代表正反应速率比改变前更高。
氮气和氢气的浓度都已降至原来的一半,这可能会降低正反应速率。移除氨则会降低逆反应速率。如果没有相关的速率定律和动力学资讯,就无法计算确切的反应速率。
步骤 6:解释催化剂的作用。
催化剂可以帮助混合物更快达到新的平衡。它不会改变 \(K_c\)、扰动发生后立即计算出的 \(Q_c/K_c\),也不会改变固定温度下的最终平衡组成。
这正是更深层的区别:反应商可以预测净反应移动的方向,而反应动力学则决定混合物回应变化的速度。
若要进一步熟悉这种解题方法,可以复习 tutorgum HSC 化学第 5 模组「平衡」:完整主题摘要,了解如何运用 \(K_c\) 和 \(Q_c\) 预测平衡变化。接著,将这些预测与反应速率及处理量数据结合,再提出工业操作条件的建议。